Pour les circuits imprimés haute densité (HDI), la maîtrise des procédés est tout aussi cruciale que la conception des composants. Cela inclut l'inspection optique automatisée (AOI) à très haute résolution, les tests électriques finaux avec des limites clairement définies et un empilement de couches garantissant le maintien des impédances spécifiées, même en conditions réelles d'utilisation. PRECOPLAT, fabricant de circuits imprimés nus « Made in Germany », mise précisément sur cette interaction, qui fait partie intégrante de son processus de production, de la conception initiale des couches internes à l'inspection finale.
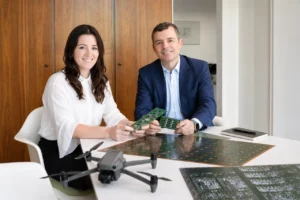
Katharina VÖLKER , directrice générale, souligne l'importance de l'AOI comme composante essentielle de l'assurance qualité : « L'AOI n'est pas mise en œuvre comme une solution isolée, mais comme un module d'inspection continue à toutes les étapes de la production. Avec une résolution minimale de 25 µm, nous pouvons capturer de manière reproductible des géométries denses en production de série – en ligne, avec traçabilité et une documentation complète. » La plateforme AOI utilisée, issue de la gamme CIMS Galaxy 25 µm , est adaptée à l'inspection de lignes et d'espaces jusqu'à 25 µm . La technologie Microlight™ Gen II garantit un éclairage homogène, tandis que des algorithmes adaptables stabilisent les performances de détection avec un faible taux de fausses alarmes. Des options telles que la métrologie 2D , l'inspection visuelle finale et l'inspection laser par forage sont disponibles pour des applications spécifiques.
Techniquement, l'inspection optique automatisée (AOI) est intégrée à un processus standardisé : l'IPC-A-600 sert de référence d'image ; les tests de réception sont basés sur la classe commandée (2/3). PRECOPLAT répond ainsi aux attentes des développeurs qui exigent explicitement une inspection optique et combine les tests visuels avec les normes et vérifications habituelles de la production en série.
À la fin du processus de production, un test final électrique Ce test électrique final vérifie l'absence de circuits ouverts et de courts-circuits par rapport à une netlist générée à partir des données client. La procédure de test dépend de la taille du lot et de la conception. Adaptateur de test (test parallèle) ou sonde volante (testeur de doigt)Des tests de continuité sont effectués lorsque la résistance du réseau dépasse 10 Ω, tandis que des tests de court-circuit sont réalisés lorsque la résistance entre réseaux indépendants est inférieure à 10 MΩ. Les cartes de circuit imprimé défectueuses ou présentant des résultats non concluants sont automatiquement isolées, consignées et entièrement testées à nouveau après réparation. Cette procédure est effectuée conformément aux directives. Les données de production et de test sont conservées pendant une période d'au moins 10 ans. à Precoplat La documentation est archivée. Elle est complétée par des mesures aux rayons X, telles que l'alignement des couches et la mesure de l'épaisseur du revêtement. « L'AOI détecte, le test E confirme ; ensemble, ils minimisent les résultats sur le terrain », souligne-t-il. Andreas BRÜGGEN, Directeur général.
Pour les circuits HDI, la gestion des vias est cruciale. La technique « via-in-pad » avec micro-remplissage permet des transitions courtes vers les zones BGA/CSP. Les vias borgnes sont placés directement dans le pad, remplis de cuivre et planarisés . Le bouchage à la résine est une alternative possible . Cette méthode est particulièrement adaptée au scellement des trous traversants d'un diamètre de 0,10 mm à 2,00 mm. Un avantage clé de cette méthode est la planéité parfaite des pads. Pour les vias borgnes et les microvias, un rapport d'aspect maximal de 1:1 (profondeur de perçage ÷ diamètre) est requis. Les paramètres correspondants sont définis de manière transparente dans les « Conditions techniques de livraison (TLB), recommandations et règles de conception pour les circuits imprimés » de PRECOPLAT et sont vérifiés pour chaque projet lors du contrôle des règles de conception.
Les avantages découlent du système intégré : l’inspection optique automatisée (AOI) fournit des images de défauts précises au pixel près et statistiquement exploitables ; le test électrique confirme l’intégrité électrique ; l’ingénierie d’impédance et la fabrication HDI garantissent le bon fonctionnement dans le système cible. En combinant les différentes étapes de test en boucle fermée, le développement et la fabrication sont optimisés, du prototype à la production en série. Le temps de cycle, la vérification et la reproductibilité restent inchangés.