PRECOPLAT et MicroCirtec fusionnent

L'avenir sous un même nom : MicroCirtec rejoint PRECOPLAT. L'expertise en circuits imprimés de Krefeld est regroupée.
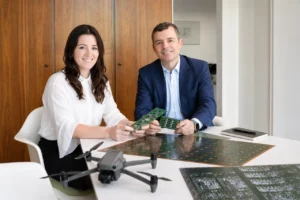
Les directeurs généraux de Precoplat Andreas Brüggen (à gauche) et Katharina Völker (à droite). - Droits d'auteur : Lichthalle / Fredda Weiler

PRECOPLAT Präzisions-Leiterplatten-Technik GmbH réorganise stratégiquement ses activités : à compter du 1er août 2025 , MicroCirtec Micro Circuit Technology GmbH a été intégralement intégrée à PRECOPLAT GmbH. De ce fait, MicroCirtec a été dissoute en tant qu’entreprise indépendante et l’ensemble de ses relations commerciales, droits et obligations ont été transférés à PRECOPLAT.

Ce qui, à première vue, semble être une simple formalité, signifie en réalité : plus de clarté, plus d'efficacité et plus de performance – pour nos clients et partenaires.

Cette fusion est le fruit d'une stratégie de développement cohérente. PRECOPLAT souhaite renforcer l'intégration de ses activités de conseil, de ses processus et de ses ressources en les réunissant sous une même entité. « En misant sur la force de PRECOPLAT comme marque, nous mutualisons nos expertises et serons en mesure d'offrir à nos clients des conseils encore plus pertinents et ciblés », déclare Andreas Brüggen , directeur général de PRECOPLAT. Katharina Völker , également directrice générale de PRECOPLAT, ajoute : « Pour nos clients, cette étape est synonyme de continuité et de fiabilité. Avec notre équipe dévouée, nous veillons à maintenir nos standards de qualité élevés tout en conservant la flexibilité nécessaire pour répondre à l'évolution de leurs besoins. »

Pour nos clients et partenaires commerciaux de MicroCirtec, la fusion n'entraînera aucun changement dans les activités quotidiennes :

  • Les contrats existants restent pleinement valables.
  • A compter de la date effective de la fusion, les factures et tous les documents commerciaux seront émis sous la nouvelle dénomination sociale PRECOPLAT.
  • Les numéros de clients de MicroCirtec continueront d'être utilisés sous le nouveau nom de l'entreprise afin de garantir une documentation cohérente.
  • Les personnes de contact, les numéros de téléphone et l'adresse commerciale restent inchangés.
  • À l’avenir, les adresses e-mail seront @precoplat.de; l'ancien @microcircec.de-Les adresses seront transmises en premier.
  • Calculatrice en ligne (boutique en ligne) est maintenant disponible sur shop.precoplat.de accessible ; les données de connexion précédentes restent valables et tous les historiques de commandes ont été transférés.
  • La production des circuits imprimés continue d'avoir lieu entièrement au même endroit à Krefeld - avec qualité habituelle – Fabriqué en Allemagne.

Grâce à cette nouvelle structure, PRECOPLAT pose les bases d' une plus grande continuité numérique , d'une image externe plus claire et de processus internes optimisés . Cette transformation des deux entreprises en un partenaire encore plus solide, tout en préservant les mêmes niveaux élevés de fiabilité, de précision, d'orientation client et de qualité à tous les niveaux.

Nous attendons votre demande.

Recommande:

Plus d'articles

Nickel-or électrolytique (or dur et liant)

Également appelé placage à l’or dur. Contrairement au procédé ENIG, le nickel est également utilisé comme barrière de diffusion du cuivre, mais l'or est déposé par voie galvanique, c'est-à-dire à l'aide d'une source d'énergie externe. Cela signifie que des épaisseurs de couche nettement plus importantes, de 0,8 à 5 µ, peuvent être obtenues. Cet « or dur » est utilisé pour les circuits imprimés dotés de barrettes de connexion pouvant être branchées plusieurs fois. Plus l'or est épais, plus le nombre de cycles d'accouplement est élevé (exemple : 0,4 µ Au = 20 cycles d'accouplement, 2 µ = 500 cycles d'accouplement).

OSP (Protection Organique des Surfaces)

L'OSP est une solution organique déposée sélectivement sur des surfaces de cuivre soudables d'une épaisseur de couche de 0,02 à 0,06 µ à l'aide d'un bain d'immersion ou de rinçage. La surface est plate et convient bien à l'assemblage CMS fin. Plusieurs processus de brasage ne sont pas possibles car la couche transparente se décompose à des températures supérieures à 150 °C.

La durée de conservation est limitée à 6 mois.

Argent chimique (chem Ag.)

L'argent chimique est une surface d'extrémité métallique qui peut être facilement soudée plusieurs fois avec une épaisseur de couche de 0,15 à 0,45 µ, qui est déposée sur les points de soudure sans électricité externe (similaire au procédé chimique de l'étain). La surface est plate et convient bien à l'assemblage CMS.

Une durée de stockage allant jusqu'à 6 mois est possible. Semblable à l’étain chimique, la surface perd sa soudabilité en raison des fluctuations de la température ambiante et de l’humidité. Les surfaces ne doivent en aucun cas entrer en contact avec des matériaux contenant du soufre (comme certains types de papier d'emballage).

Étain chimique (Sn chimique)

L'étain chimique est une finition métallique très facile à souder. Une fine couche d'environ 0,8 à 1,2 µ d'étain est déposée sur le cuivre des points de soudure sans électricité externe, où elle empêche le cuivre de s'oxyder. La surface des plots est très plate et est donc particulièrement adaptée à la technologie SMD, CoB et HDI ainsi qu'au press-in.

La durée de stockage ne doit pas dépasser 6 mois. Les différences d'humidité et de température pendant le stockage peuvent affecter la soudabilité.

ENEPIG (nickel autocatalytique palladium immersion or)

Entre les étapes de traitement du nickel et de l'or du procédé ENIG, le palladium est également inséré dans la surface finale en tant que couche intermédiaire (0,05 à 0,25 µ d'épaisseur) sans électricité externe.

Cette couche supplémentaire est non seulement idéale pour toutes les variantes de brasage, mais elle est principalement utilisée pour le collage par fil d'or. Le procédé est considéré comme une application spéciale très coûteuse.

Nickel-Or chimique (ENIG = Electroless Nickel Immersion Gold)

L'ENIG ou nickel-or chimique est une surface métallique très facile à souder. Il est déposé sur la couche de cuivre des joints de soudure avec une épaisseur de couche de 4 à 9 µ de nickel et idéalement de 0,05 à 0,1 µ d'or, ce qui empêche le cuivre de s'oxyder. Le dépôt s'effectue sans électricité externe, grâce à des processus catalytiques et à la différence de potentiel électrique (valence) des métaux utilisés.

La surface est très plate, la capacité de soudure multiple est adaptée à la technologie SMD, COB et HDI ainsi qu'au collage de fils d'aluminium et a une durée de conservation allant jusqu'à 12 mois.

La surface est spécifiée IPC-4552 et répond aux exigences actuelles de RoHs et WEE.

Etamage à air chaud (HAL = Hot Air Leveling)

Le terme étamage à l'air chaud est utilisé à la fois pour le processus de production et pour la surface des circuits imprimés avec 99,55 % de Sn (étain), 0,3 % d'Ag (argent) et 0,15 à 0,05 % de Ni (nickel). Il est destiné à protéger le cuivre sous les joints de soudure de l’oxydation.

Les circuits imprimés sont immergés dans un thermofusible (> 260°C) composé des métaux mentionnés. Les surfaces à étamer sont ensuite aplaties avec de l'air comprimé chaud et les trous sont soufflés. La surface est très adaptée aux soudures multiples et peut être conservée jusqu'à 12 mois.

HAL est très attractif en termes de qualité et de prix pour l'assemblage radial et la technologie CMS simple face. Notre soudure est sans plomb et répond aux directives RoHS.