La máquina de puntuación automatizada da sus frutos

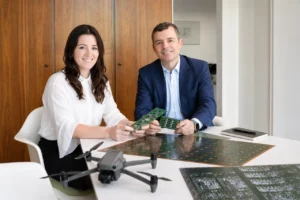
En 2021, PRECOPLAT puso en funcionamiento una fresadora de entallar totalmente automática. Ahora se llegó a una primera conclusión.

Aún más rápido y preciso gracias a la tecnología de accionamiento lineal mediante cámaras CCD (Charge Coupled Device). Con la compra y puesta en marcha de una fresadora de entalladura totalmente automática (LHMT SCM412), PRECOPLAT puede ofrecer una alternativa rentable al fresado clásico de placas de circuitos mediante el fresado de entalladura con distancia 0. Esto reduce el desperdicio de material y brinda al cliente la oportunidad de proporcionar tableros con puntos de rotura predeterminados, ya que el espesor del material se reduce en las muescas. Esto permite equipar las placas de circuito directamente con componentes y luego separarlas con un cortador.

Un empleado carga la fresadora de entallar

Ahora, después de un año, el director general Andreas BRÜGGEN resume el éxito total de esta inversión; Incluso se superaron los requisitos: tanto si se trataba de puntuación unilateral como de puntuación por salto, se pudo reducir al máximo el desplazamiento dimensional provocado por los procesos preliminares. Utilizando códigos QR o de barras en cada placa de circuito, los programas CNC apropiados se cargan automáticamente, reduciendo así el tiempo de configuración a "0" mediante un procesamiento secuencial ininterrumpido. La trazabilidad del proceso también está siempre asegurada reconociendo cada beneficio. Con el uso de un robot de 6 ejes se pudo mejorar considerablemente el manejo, que de otro modo sería frágil, de las tablas. Los ciclos de mantenimiento también podrían reducirse.

La renovación de los procesos de ranurado y molienda es sólo un pequeño paso hacia una producción sostenible que, incluso con las estructuras más finas, sigue ofreciendo una alta seguridad del proceso. En PRECOPLAT, todos los pasos del proceso de producción de la placa de circuito se mantienen siempre a la vanguardia de la tecnología. Además del sistema de imagen directa puesto en marcha recientemente, PRECOPLAT proyecta próximamente un centro de grabado y decapado “Fine Line” para estar un paso por delante de las crecientes exigencias de miniaturización de las estructuras de las vías conductoras y al mismo tiempo tiempo que requiere tecnología de cobre grueso.

Compartir:

Más artículos

Oro níquel electrochapado (oro duro y bond)

También llamado baño de oro duro. A diferencia del proceso ENIG, el níquel también se utiliza como barrera de difusión para el cobre, pero el oro se deposita galvánicamente, es decir, mediante una fuente de energía externa. De esta manera se pueden conseguir espesores de capa significativamente mayores, de 0,8 – 5 µ. Este “oro duro” se utiliza para placas de circuitos con tiras de conectores que se pueden enchufar varias veces. Cuanto más grueso es el oro, mayor es el número de ciclos de apareamiento (ejemplo: 0,4 µ Au = 20 ciclos de apareamiento, 2 µ = 500 ciclos de apareamiento).

OSP (Protección Orgánica de Superficies)

OSP es una solución orgánica que se deposita selectivamente sobre superficies de cobre soldables con un espesor de capa de 0,02 a 0,06 µ mediante un baño de inmersión o de enjuague. La superficie es plana y adecuada para montajes SMD finos. No son posibles varios procesos de soldadura, ya que la capa transparente se descompone a temperaturas superiores a 150 °C.

La vida útil está limitada a 6 meses.

Plata química (chem Ag.)

La plata química es una superficie terminal metálica que se puede soldar fácilmente varias veces con un espesor de capa de 0,15 - 0,45 µ y que se deposita en los puntos de soldadura sin electricidad externa (similar al proceso químico con estaño). La superficie es plana y adecuada para el montaje SMD.

Es posible un tiempo de almacenamiento de hasta 6 meses. Al igual que el estaño químico, la superficie pierde su soldabilidad debido a las fluctuaciones de la temperatura ambiente y la humedad. Las superficies no deben en ningún caso entrar en contacto con materiales que contengan azufre (como determinados tipos de papel de regalo).

Estaño químico (Sn químico)

El estaño químico es un acabado metálico muy fácil de soldar. Una fina capa de aproximadamente 0,8 - 1,2 µ de estaño se deposita sobre el cobre de los puntos de soldadura sin electricidad externa, lo que evita que el cobre se oxide. La superficie de las almohadillas es muy plana y, por lo tanto, es especialmente adecuada para SMD, CoB y HDI y tecnología Press-In.

El tiempo de almacenamiento no debe exceder los 6 meses. Las diferencias de humedad y temperatura durante el almacenamiento pueden afectar la soldabilidad.

ENEPIG (Oro de inmersión de paladio no electrolítico de níquel no electrolítico)

Entre los pasos del proceso ENIG de níquel y oro, también se inserta paladio en la superficie final como una capa intermedia (0,05 - 0,25 µ de espesor) sin electricidad externa.

Esta capa adicional no sólo es ideal para todas las variantes de soldadura, sino que se utiliza principalmente para unir alambres de oro. El proceso se considera una aplicación especial muy costosa.

Oro con níquel químico (ENIG = Oro por inmersión en níquel químico)

ENIG o níquel-oro químico es una superficie metálica muy fácil de soldar. Se deposita sobre la capa de cobre de las uniones de soldadura con un espesor de capa de 4 - 9 µ de níquel e idealmente de 0,05 - 0,1 µ de oro, lo que evita que el cobre se oxide. La deposición se produce sin electricidad externa mediante procesos catalíticos y la diferencia de potencial eléctrico (valencia) de los metales utilizados.

La superficie es muy plana, la capacidad de soldadura múltiple es adecuada para la tecnología SMD, COB y HDI, así como para la unión de cables de aluminio y tiene una vida útil de hasta 12 meses.

La superficie cumple con la especificación IPC-4552 y cumple con los requisitos actuales de RoHs y WEE.

Estañado con aire caliente (HAL = Nivelación con aire caliente)

El término estañado con aire caliente se utiliza tanto para el proceso de producción como para la superficie de las placas de circuito con 99,55% Sn (estaño), 0,3% Ag (plata) y 0,15 -0,05% Ni (níquel). Su objetivo es proteger el cobre debajo de las uniones de soldadura de la oxidación.

Las placas de circuito impreso se sumergen en una masa termofusible (> 260°C) de los metales mencionados. A continuación se alisan las superficies a estañar con aire comprimido caliente y se liberan los agujeros. La superficie es muy adecuada para soldaduras múltiples y puede almacenarse hasta 12 meses.

HAL es muy atractivo en términos de calidad y precio para montaje radial y tecnología SMD de una cara. Nuestra soldadura no contiene plomo y cumple con las pautas RoHS.